جوشکاری التراسونیک یکی از روشهای نوین و پیشرفته در اتصال قطعات فلزی و غیرفلزی است که در دهههای اخیر به دلیل دقت بالا، سرعت عمل و عدم نیاز به مواد جوشکاری سنتی توجه بسیاری از صنایع را به خود جلب کرده است. این روش که بر اساس امواج صوتی با فرکانس بالا کار میکند، نه تنها در صنایع خودروسازی و هوافضا، بلکه در تولیدات پزشکی، الکترونیک و حتی بستهبندی نیز کاربرد گستردهای دارد. اما قبل از استفاده از این روش، شناخت کامل آن و آگاهی از محدودیتها و عیوب احتمالی که ممکن است در سازههای فلزی ایجاد کند، ضروری است.
جوشکاری التراسونیک چیست؟
جوشکاری التراسونیک یک فرایند مکانیکی است که در آن انرژی صوتی با فرکانس بالا (معمولاً بین ۲۰ تا ۴۰ کیلوهرتز) برای ایجاد حرارت و فشار در محل اتصال دو قطعه استفاده میشود. این روش بدون نیاز به ذوب فلز یا استفاده از فلز پرکننده، قطعات را به صورت مکانیکی به هم متصل میکند. در این روش، یک ابزار خاص که به آن سونوتروپ میگویند، بر روی قطعات تحت فشار قرار میگیرد و با ایجاد ارتعاشات فراصوت، سطح قطعات را گرم کرده و سپس با فشار بیشتر، آنها را به هم جوش میدهد.
یکی از مزایای اصلی این روش، سرعت بالای آن است. جوشکاری التراسونیک میتواند در کسری از ثانیه قطعات را به هم متصل کند، در حالی که روشهای سنتی مانند جوشکاری قوس الکتریکی یا جوشکاری ليزر زمان بیشتری نیاز دارند. همچنین، این روش برای مواد مختلفی مانند پلاستیک، فلزات لایهنشانی شده، آلومینیوم و حتی برخی فلزات غیرآهنی مناسب است.
چگونه جوشکاری التراسونیک عیوب را در سازههای فلزی شناسایی میکند؟
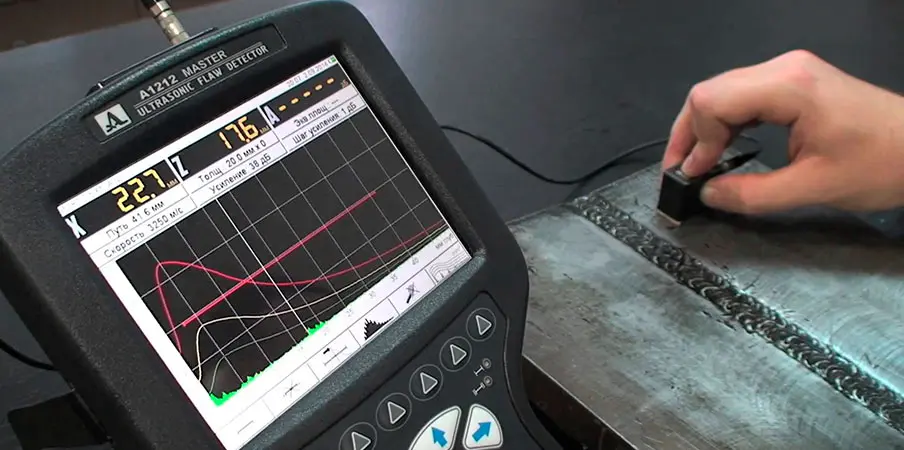
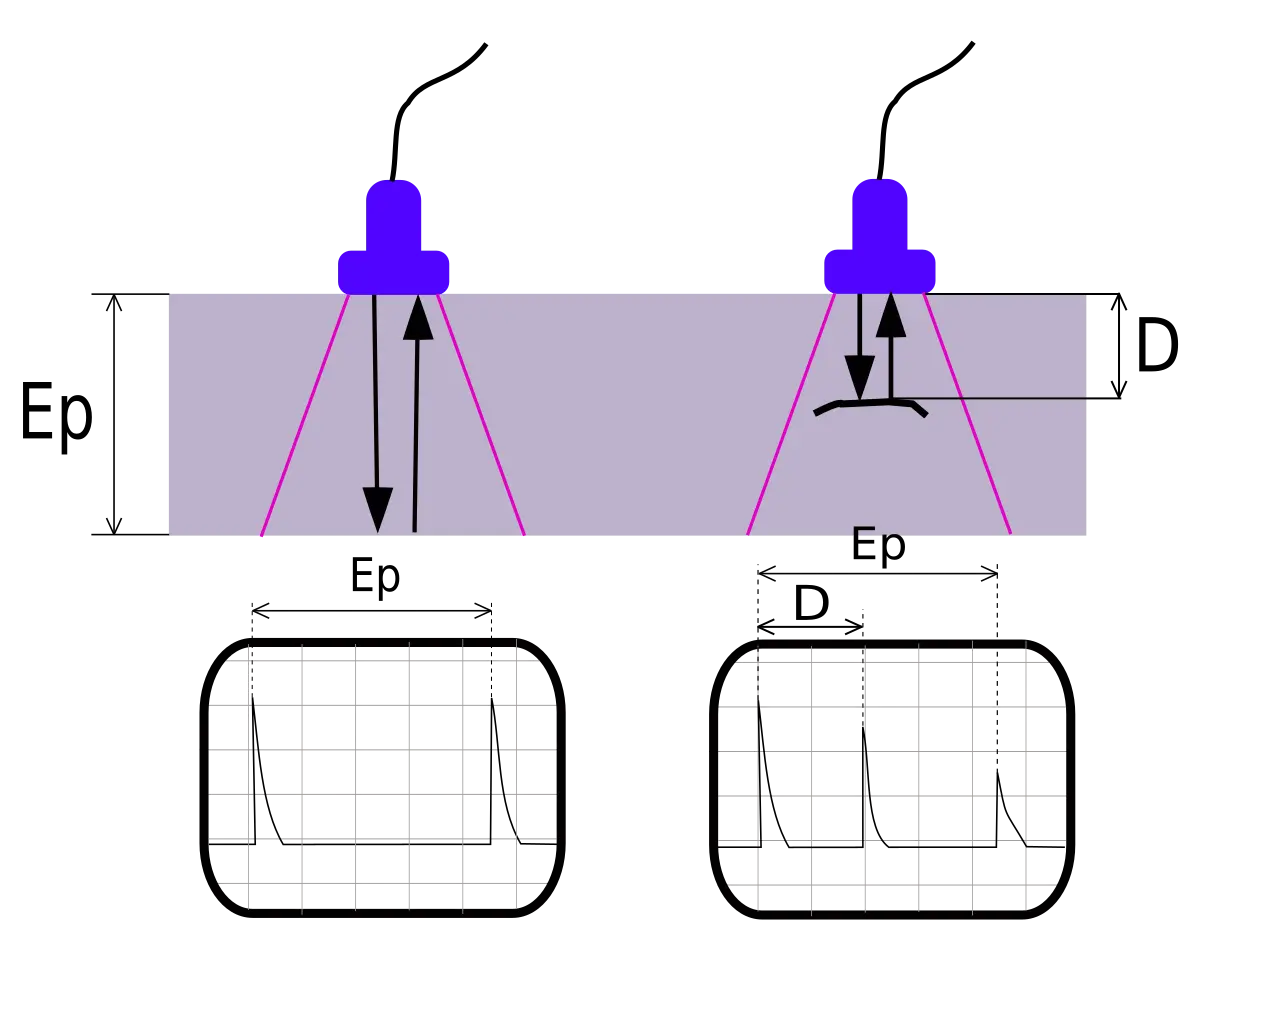
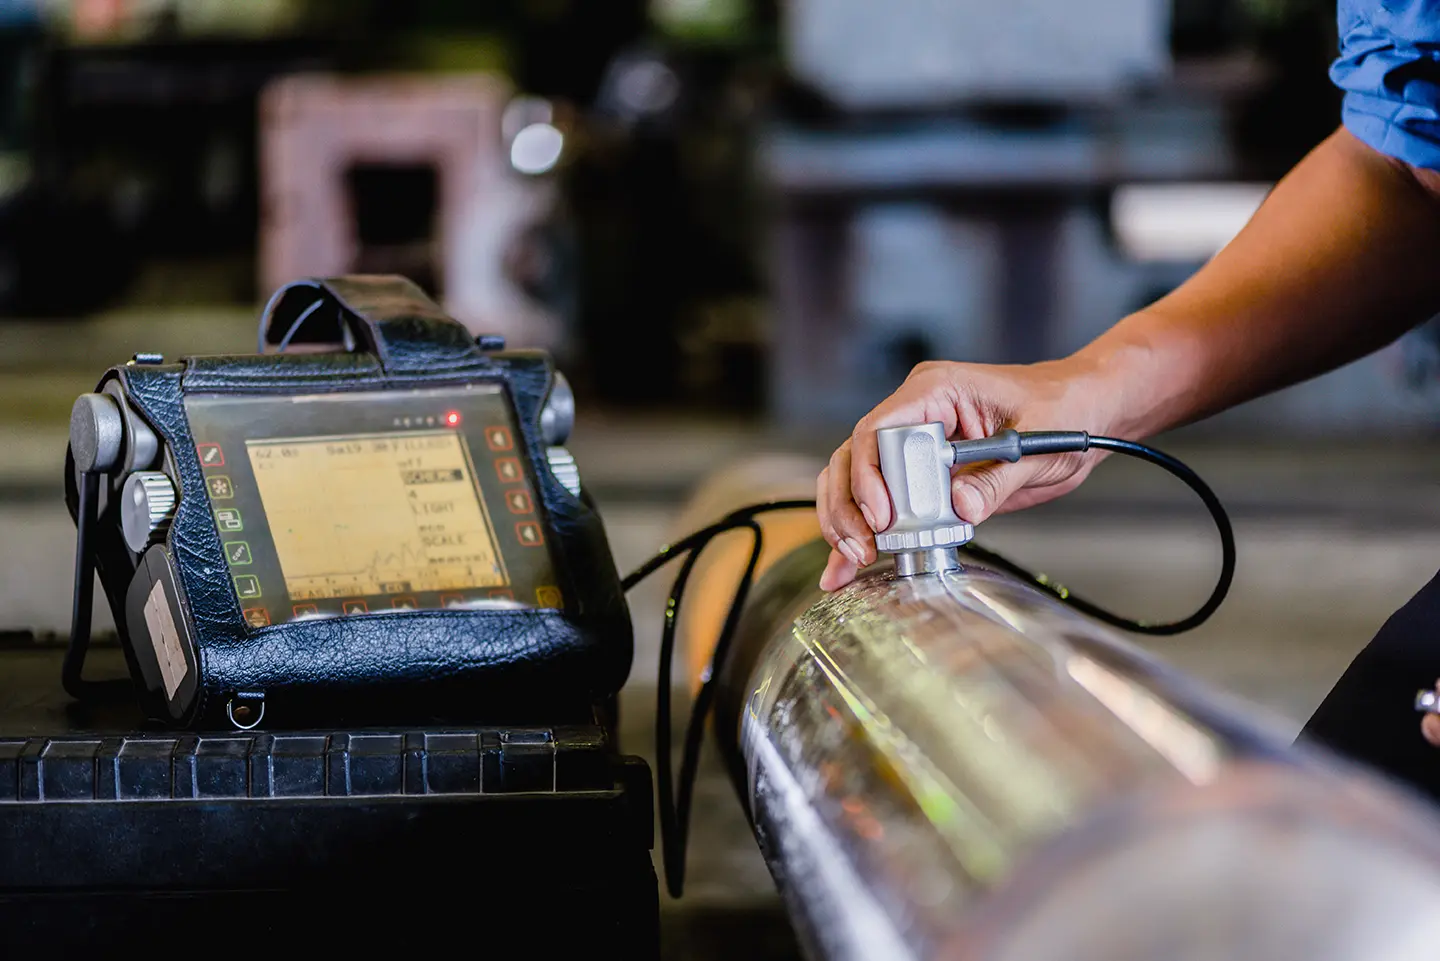
جوشکاری التراسونیک نه تنها برای اتصال قطعات استفاده میشود، بلکه میتواند به عنوان یک روش غیرمخرب (NDT) برای شناسایی عیوب در سازههای فلزی نیز به کار رود. در این روش، امواج التراسونیک از طریق قطعه عبور کرده و با برخورد به عیوب مانند ترکها، حفرهها یا تغییرات ساختاری، بازتاب مییابند. این بازتابها توسط حسگرها ثبت شده و سپس توسط نرمافزارهای تحلیل داده به صورت تصاویر یا گزارشهای دقیق نمایش داده میشوند.
این روش به دلیل دقت بالا و عدم نیاز به آمادهسازی سطح قطعه، در صنایع حساس مانند هوافضا، خودروسازی و انرژی مورد استفاده قرار میگیرد. برای مثال، در ساخت قطعات هواپیما یا موتورهای خودرو، شناسایی ترکهای ریز یا حفرههای داخلی میتواند از شکست یا خرابی قطعات در آینده جلوگیری کند.
عیوب رایج در سازههای فلزی که جوشکاری التراسونیک میتواند شناسایی کند:
- ترکها: ترکهای ریز یا بزرگ در سطح یا داخل قطعه که ممکن است به دلیل تنشهای مکانیکی یا حرارتی ایجاد شوند.
- حفرهها: فضای خالی در داخل جوش که ممکن است به دلیل عدم نفوذ کامل مواد یا وجود آلودگی ایجاد شود.
- فشردگیها: تغییرات شکل در ساختار فلز که ممکن است به دلیل فشار بیش از حد یا عدم یکنواختی در جوشکاری ایجاد شوند.
- جدایش لایهها: در فلزات لایهنشانی شده، جدایش بین لایههای مختلف که میتواند به دلیل عدم چسبندگی مناسب ایجاد شود.
- ناخالصیها: وجود مواد خارجی در داخل جوش که میتواند مقاومت مکانیکی قطعه را کاهش دهد.
عیوب و محدودیتهای جوشکاری التراسونیک در سازههای فلزی
اگرچه جوشکاری التراسونیک مزایای بسیاری دارد، اما مانند هر روش دیگری، محدودیتها و چالشهایی نیز دارد که باید قبل از استفاده از آن در نظر گرفته شوند:
۱. محدودیت در ضخامت قطعات:
یکی از اصلیترین محدودیتهای این روش، کارایی آن در قطعات با ضخامت بالا است. امواج التراسونیک در فلزات با ضخامت بیش از چند میلیمتر ممکن است به درستی نفوذ نکنند و منجر به شناسایی ناکافی عیوب شوند. در چنین مواردی، روشهای دیگری مانند جوشکاری ليزر یا امواج مغناطیسی ممکن است مناسبتر باشند.
۲. حساسیت به سطح:
سطح قطعات فلزی باید نسبتاً صاف و بدون آلودگی باشد تا امواج تراسونیک به درستی از آن عبور کنند. وجود زنگزدگی، روغن یا سایر آلودگیها میتواند منجر به نتایج نادرست در آزمایش شود. بنابراین، آمادهسازی سطح قبل از آزمایش بسیار مهم است.
۳. محدودیت در شناسایی عیوب داخلی:
اگرچه جوشکاری التراسونیک در شناسایی عیوب سطحی و نزدیک به سطح بسیار کارآمد است، اما ممکن است در شناسایی عیوب داخلی مانند ترکهای عمیق یا حفرههای کوچک در عمق قطعه دچار محدودیت باشد. در چنین مواردی، استفاده از روشهای ترکیبی مانند امواج التراسونیک همراه با پرتو ایکس یا امواج مغناطیسی میتواند کمککننده باشد.
۴. نیاز به تجهیزات تخصصی:
برای انجام آزمایش جوشکاری التراسونیک، نیاز به تجهیزات تخصصی و کارشناسان ماهر است. این تجهیزات شامل دستگاههای تولید امواج تراسونیک، حسگرها و نرمافزارهای تحلیل داده هستند. هزینه بالای این تجهیزات و نیاز به آموزش کارشناسان میتواند برای برخی صنایع چالشآور باشد.
۵. محدودیت در فلزات سخت:
در فلزات بسیار سخت یا با سختی بالا، امواج تراسونیک ممکن است به درستی نفوذ نکنند یا بازتابهای نادرستی ایجاد کنند. این موضوع میتواند منجر به تشخیص نادرست عیوب شود. در چنین مواردی، استفاده از روشهای دیگری مانند آزمایشهای مغناطیسی یا جوشکاری با روشهای دیگر ممکن است مناسبتر باشد.
چه زمانی باید از جوشکاری التراسونیک استفاده کرد؟
جوشکاری التراسونیک برای موارد زیر مناسب است:
- اتصال قطعات فلزی نازک یا لایهنشانی شده.
- شناسایی عیوب سطحی و نزدیک به سطح در قطعات فلزی.
- صنایع نیاز به سرعت بالا و دقت در جوشکاری دارند.
- قطعاتی که نیاز به جوشکاری بدون ذوب فلز دارند.
اما در مواردی مانند قطعات با ضخامت بالا، فلزات بسیار سخت یا نیاز به شناسایی عیوب داخلی عمیق، ممکن است روشهای دیگری مناسبتر باشند. در چنین مواردی، مشاوره با کارشناسان متخصص و استفاده از روشهای ترکیبی میتواند بهترین نتیجه را ارائه دهد.
برای اطلاعات بیشتر در مورد روشهای آزمایش غیرمخرب و جوشکاری پیشرفته، میتوانید به مقالات مرتبط در چیکار کن مراجعه کنید. این مقالات میتوانند راهنمایی دقیقتری در انتخاب روش مناسب برای نیازهای شما ارائه دهند.